

Le pieghe prima dell’inizio della selezione iniziano con i controlli del flusso d’aria dell’essiccatore per impiallacciatura
Le pieghe e le ondulazioni che compaiono sul tranciato di anima subito prima della linea di selezione sono spesso un segno che il processo di essiccazione del tranciato non sta rimuovendo l’umidità in modo uniforme su tutta la lamina. Nelle operazioni quotidiane, il modo più rapido per isolare la causa è iniziare all’interno dell’essiccatore per tranciato con la distribuzione dell’aria calda—perché impostazioni di temperatura stabili da sole non garantiscono condizioni di essiccazione uniformi su ogni piano e ogni posizione nella larghezza di lavoro.

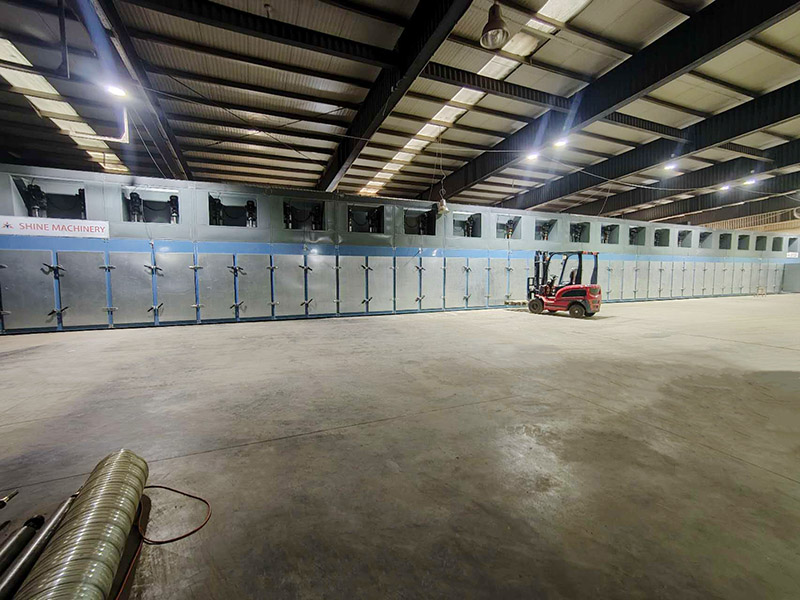
Perché la distribuzione dell’aria calda è la prima cosa da controllare
In un essiccatore per tranciato a rulli, il risultato dell’essiccazione dipende da quanto costantemente l’aria riscaldata raggiunge la superficie del tranciato mentre le lamine avanzano attraverso la sezione di essiccazione. Quando l’erogazione dell’aria è irregolare, aree diverse di una lamina possono sperimentare un’intensità di essiccazione diversa—anche se il pannello di controllo mostra la temperatura corretta. Questa differenza può manifestarsi successivamente come pieghe, ondulazioni e aspetto non uniforme del tranciato essiccatoalla presa dell'essiccatore o durante la manipolazione prima della selezione.
Il concetto di essiccazione ad aria calda di Shine Machinery mette in evidenza l'aria calda soffiata sulla superficie dell'impiallacciatura tramite scambiatori di calore e sottolinea una distribuzione uniforme del calore utilizzando un design di trasferimento del calore a fasi successive. In termini pratici, ciò significa che acquirenti e operatori dovrebbero separare due controlli:
Stabilità della temperatura (ciò a cui è impostato il sistema)
Coerenza del flusso d'aria (ciò che ogni area dell'impiallacciatura riceve effettivamente)
Quando le pieghe compaiono prima della selezione, la coerenza del flusso d'aria è in genere il punto di partenza diagnostico più rapido, perché influisce direttamente sull'uniformità dell'asciugatura lungo la larghezza di lavoro e tra i piani.
Cosa fa un essiccatore per impiallacciatura durante il processo di essiccazione dell'impiallacciatura

Una tipica macchina per l'essiccazione delle impiallacciature in legno è organizzata attorno a un percorso continuo: l'impiallacciatura entra attraverso un ingresso, passa attraverso una zona di essiccazione/riscaldamento, poi una zona di raffreddamento ed esce dall'uscita. Shine Machinery descrive direttamente questa struttura per le sue attrezzature essiccatrici a rulli per impiallacciatura: ingresso, area di essiccazione, area di raffreddamento, uscita.
In produzione, l'obiettivo dell'operatore non è solo “essiccare” l'impiallacciatura, ma produrre impiallacciatura essiccata che sia:
umidità uniforme
visivamente uniforme a sufficienza per le fasi successive
abbastanza flessibile da ridurre i danni durante l'impilamento (un punto chiave evidenziato per la macchina essiccatrice a caldo per impiallacciatura)
Poiché le condizioni di essiccazione interagiscono con lo spessore dell'impiallacciatura e la velocità di trasporto, un processo stabile di essiccazione dell'impiallacciatura si basa solitamente su un flusso d'aria ripetibile oltre a temperatura e velocità del nastro controllate.
Lista di controllo per la risoluzione dei problemi relativi a pieghe e ondulazioni prima della selezione
La seguente lista di controllo resta concentrata su ciò che è osservabile e regolabile attorno al sistema ad aria calda e al sistema di trasporto, senza richiedere una riprogettazione del processo.
1) Iniziare dal sistema ad aria calda
Se l’impiallacciatura interna esce dall’essiccatoio per anima con deformazioni superficiali, iniziare dai componenti che determinano direttamente la distribuzione dell’aria calda:
Soffianti dell’aria calda: verificare che funzionino come previsto e che il flusso d’aria appaia costante lungo la sezione di essiccazione.
Ventilatori di aspirazione dell’aria: verificare che l’aspirazione funzioni in modo stabile e che alimenti il sistema.
Percorsi del flusso d’aria: ispezionare visivamente i condotti e le aree di distribuzione accessibili per individuare indicatori evidenti di squilibrio.
Ciò corrisponde a come Shine Machinery specifica i componenti chiave per il movimento dell’aria nelle sue configurazioni (ad esempio, il modello GTH30-52 elenca 48 soffianti dell’aria calda e due ventilatori di aspirazione dell’aria).
2) Verificare la temperatura di esercizio e la velocità di trasporto
Dopo i controlli del flusso d’aria, verificare se le condizioni selezionate corrispondono al materiale in lavorazione.
Per la configurazione dell'essiccatore a pressa calda per impiallacciatura GTH30-52 di Shine Machinery, gli intervalli operativi pubblicati includono:
temperatura di essiccazione: 140–200°C (regolabile)
precisione del controllo della temperatura: ±5 °C
velocità di trasporto dell'impiallacciatura: 5–22 m/min
Una regola pratica durante la risoluzione dei problemi è modificare una variabile alla volta (temperatura o velocità), quindi rivedere la variazione della planarità e della consistenza dell'impiallacciatura. Questo aiuta a evitare di inseguire più cause contemporaneamente.
3) Confrontare i fogli per posizione, non solo le medie
Le pieghe che si ripetono nella stessa zona della larghezza di lavoro o su uno specifico piano rimandano a differenze locali nelle condizioni di essiccazione. Invece di verificare solo i risultati “medi”, confrontare:
impiallacciatura da posizioni diverse lungo la larghezza
impiallacciatura da piani diversi
fogli sottili rispetto a quelli più spessi all'interno della stessa produzione
Questo è un modo semplice, a livello di reparto, per collegare i difetti visibili ai modelli di distribuzione dell'aria calda.
Parametri delle apparecchiature che gli acquirenti spesso confrontano per un essiccatore per anima
Quando si specifica un essiccatore per impiallacciatura per le operazioni di compensato, i team di approvvigionamento confrontano tipicamente la larghezza utile, i piani, la lunghezza di riscaldamento, la lunghezza di raffreddamento e l’intervallo di spessore dell’impiallacciatura supportato. Shine Machinery pubblica chiaramente questi punti decisionali in diversi modelli.
Esempio: macchina essiccatrice a pressa calda per impiallacciatura GTH30-52
La configurazione GTH30-52 è descritta come adatta alla produzione di compensato e all’essiccazione di impiallacciatura sfogliata o tranciata, con specifiche pubblicate che includono:
| Parametro | GTH30-52 |
|---|---|
| Larghezza di lavoro | 3,0 m |
| Piano | 4 |
| Lunghezza della zona di riscaldamento | 48 m |
| Lunghezza della zona di raffreddamento | 4 m |
| Spessore e dimensioni dell'impiallacciatura | 0,8–8 mm |
| Temperatura di essiccazione | 140–200°C regolabile |
| Precisione del controllo della temperatura | ±5 °C |
| Velocità di trasporto dell’impiallacciatura | 5–22 m/min |
| Umidità idrica obiettivo dell’impiallacciatura | Impiallacciatura fresca fino a circa l’8–10% |
| Capacità di essiccazione | 7–8 m³/h |
| Consumo effettivo di elettricità | Circa 200 kWh all’ora |
Confronto di tre configurazioni pubblicate
Per allineare la capacità agli obiettivi di produzione, Shine Machinery pubblica anche diverse configurazioni con la stessa larghezza di lavoro di 3,0 m e lo stesso intervallo di spessore da 0,8 a 8 mm:
GTH30-32 (2 piani):lunghezza dell'area di riscaldamento 28 m, lunghezza dell'area di raffreddamento 4 m, umidità del tranciato fresco fino a circa il 10%, capacità di essiccazione 40–45 m³/24h.
GTH30-36 (4 piani):lunghezza dell'area di riscaldamento 32 m, lunghezza dell'area di raffreddamento 4 m, umidità del tranciato fresco fino a circa l'8–10%, capacità di essiccazione 110 m³/giorno.
GTH30-52 (4 piani):lunghezza dell'area di riscaldamento 48 m, lunghezza dell'area di raffreddamento 4 m, umidità del tranciato fresco fino a circa l'8–10%, capacità di essiccazione 7–8 m³/h.
Questi dati offrono agli acquirenti un modo semplice per abbinare una configurazione della macchina per tranciati di legno alla produttività e allo spazio previsti.
Considerazioni sulla selezione e sul supporto durante l'acquisto
Oltre alle specifiche, gli acquirenti valutano spesso la rapidità con cui un essiccatore per tranciati può essere installato e integrato. Shine Machinery sottolinea che la sua macchina essiccatrice per tranciati dispone di una design modulare per un'installazione efficiente, con un periodo di installazione tipico di circa 40 giorni (le condizioni del sito e la scala possono modificare i tempi).
Per la scelta del modello, un punto di partenza comune è la pagina della gamma di prodotti del produttore, per poi restringere in base al numero di piani, alla lunghezza di riscaldamento e alla potenza mirata. Per i lettori che confrontano le opzioni, Shine Machinery elenca più categorie e configurazioni di essiccatori all'indirizzo:
Gamma di prodotti
Se le pieghe e le ondulazioni prima della selezione rappresentano un problema operativo ricorrente, la scelta del modello dovrebbe essere abbinata a un piano di messa in servizio che includa routine di ispezione del flusso d'aria e impostazioni operative ripetibili per il processo di essiccazione delle impiallacciature.
Dove si collocano i modelli Shine Machinery in una tipica rosa di candidati per l'acquirente
Per i team di approvvigionamento che cercano un produttore cinese di essiccatori per impiallacciature o un fornitore cinese di essiccatori per impiallacciature, Shine Machinery posiziona le proprie apparecchiature su:
struttura di essiccazione continua a rulli (ingresso, zona di essiccazione, zona di raffreddamento, uscita)
essiccazione ad aria calda tramite scambiatori di calore
controllo automatico della temperatura e regolazione della velocità (indicati in diverse specifiche di modello)
opzioni personalizzabili di larghezza e lunghezza di lavoro per esigenze di capacità (come descritto nei materiali di presentazione del prodotto)
Le pagine prodotto pertinenti per la revisione diretta delle specifiche includono:
Essiccatore per impiallacciatura ad aria calda
Essiccatore a pressa a caldo per impiallacciatura
Macchina essiccatrice per biomassa
essiccatore per impiallacciatura a rulli
Per richieste dirette, la pagina dei contatti è:
Contatto
Domande frequenti
Perché compaiono pieghe e ondulazioni subito prima della selezione?
Le pieghe e le ondulazioni visibili all'uscita o subito prima della selezione sono comunemente considerate un segno di essiccazione non uniforme. Dal punto di vista operativo, la prima priorità di ispezione è la distribuzione dell'aria calda all'interno dell'essiccatore per impiallacciatura, poi la temperatura e la velocità di trasporto.
Quale intervallo di temperatura operativa è pubblicato per le configurazioni degli essiccatori Shine Machinery?
Per le specifiche GTH30-52 e GTH30-36, l'intervallo di temperatura di essiccazione regolabile pubblicato è 140–200°C, con ±5 °C precisione del controllo della temperatura.
Quale intervallo di spessore dell'impiallacciatura è supportato nelle configurazioni elencate?
Le specifiche GTH30-32, GTH30-36 e GTH30-52 indicano un intervallo di spessore del tranciato supportato di 0,8–8 mm.
Qual è l'obiettivo di umidità finale indicato per il tranciato essiccato?
Le specifiche GTH30-36 e GTH30-52 indicano che il tranciato fresco può essere essiccato a circa 8–10% di umidità; la specifica GTH30-32 indica il tranciato fresco a circa 10%.
Quanto tempo richiede tipicamente l'installazione?
Shine Machinery segnala che la sua macchina essiccatrice per tranciato ha un design modulare per un'installazione efficiente, con un periodo di installazione tipico di circa 40 giorni, a seconda delle condizioni del sito, della scala dell'attrezzatura e delle esigenze del cliente.




